notícias da empresa

Como os dispositivos de furação apoiam a fabricação de moldes de precisão
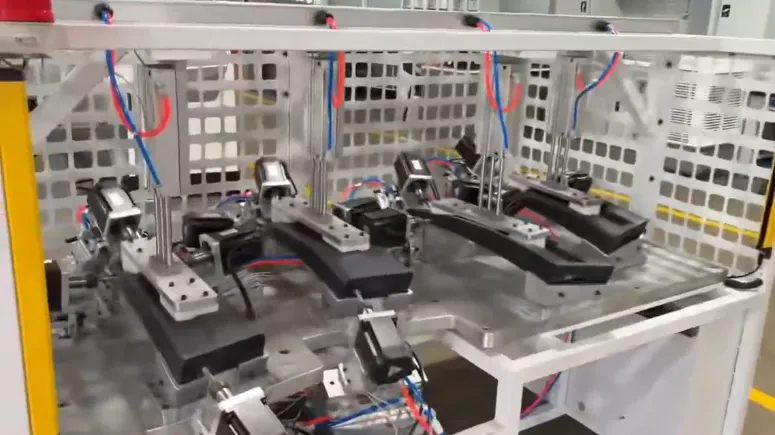
A fabricação de moldes de precisão envolve mais do que a usinagem das superfícies principais da cavidade e do macho. Dependendo do projeto do molde, furos e interfaces adicionais podem ser necessários para montagem, alinhamento, fixação, localização, içamento ou instalação de componentes auxiliares. Os dispositivos de fixação para furação apoiam essas operações, ajudando a estabelecer posicionamento repetível da peça, fixação estável e orientação controlada da ferramenta quando necessário. Para fabricantes de moldes SMC, BMC, GMT, LFT e fibra de carbono, esses métodos de ferramental auxiliar podem contribuir para a consistência da usinagem quando selecionados para a operação específica.
Na MDC Mould, a furação deve ser entendida dentro do contexto mais amplo da fabricação e das operações de usinagem de moldes. O dispositivo de fixação é uma ferramenta de apoio usada para uma tarefa específica; não é o produto principal nem o negócio definidor de um fabricante de moldes.
1. Por que a precisão da furação é importante na fabricação de moldes
Um molde contém múltiplas características que devem funcionar juntas como uma ferramenta integrada. Dependendo do seu projeto, estas podem incluir furos de montagem, características de alinhamento, interfaces roscadas, locais para insertos, componentes relacionados a ejetores e outros detalhes usinados. Erros na posição ou orientação dessas características podem complicar a montagem, afetar o alinhamento dos componentes ou criar trabalho adicional de ajuste.
As consequências dependem da função de cada furo. Um furo de montagem que não se alinha com a interface da máquina pode atrasar a instalação. Um furo associado a um inserto ou componente de acoplamento pode afetar o ajuste na montagem. Uma característica mal posicionada também pode introduzir retrabalho se for descoberta apenas após a usinagem subsequente ou a montagem do molde.
Um dispositivo de fixação para furação pode ajudar a reduzir a variação em operações adequadas, definindo como um componente é posicionado e mantido. No entanto, o uso do dispositivo por si só não garante precisão. O resultado também depende do equipamento de usinagem, da ferramenta de corte, da condição da peça, da qualidade do dispositivo e do método de inspeção.
- Posicionamento repetível: Estabelece uma relação consistente entre a peça e a operação de furação.
- Fixacição estável da peça: Ajuda a evitar movimentos indesejados durante o engajamento da ferramenta.
- Orientação controlada da ferramenta: Apoia o alinhamento da broca quando buchas-guia ou características semelhantes são apropriadas.
- Consistência de montagem: Ajuda a manter a relação pretendida entre furos e componentes de acoplamento.
- Repetibilidade do processo: Reduz a dependência de medição manual e reposicionamento repetidos.
2. Onde os dispositivos de furação se encaixam no fluxo de fabricação de moldes
Dispositivos de furação não são necessários para cada componente de molde ou cada furo. Muitas características podem ser usinadas diretamente em equipamentos CNC adequados usando o sistema de coordenadas da máquina, sondagem da peça, configurações dedicadas ou outros métodos estabelecidos. Um dispositivo separado torna-se relevante quando a geometria, a sequência de produção, os requisitos de carregamento repetido ou o arranjo de usinagem tornam útil uma fixação ou orientação adicional da peça.
| Situação de usinagem | Desafio potencial | Método de apoio possível |
|---|---|---|
| Furação repetida em componentes semelhantes | Variação causada por posicionamento manual ou configuração inconsistente | Características de localização dedicadas ou um arranjo de fixação repetível adequado |
| Furos referenciados a datas específicos do componente | Relação incorreta entre o padrão de furos e as superfícies funcionais | Posicionamento baseado em datas e inspeção apropriada |
| Furação em uma área de trabalho restrita | Acesso limitado da ferramenta ou suporte difícil da peça | Uma configuração projetada em torno do espaço livre da ferramenta, suporte e sequência de usinagem |
| Operações que exigem orientação adicional da broca | Desvio indesejado da ferramenta sob as condições de usinagem aplicáveis | Buchas-guia para broca onde tecnicamente apropriado |
| Usinagem de um componente que pode se mover sob cargas de corte | Deslocamento, vibração ou assentamento inconsistente | Suporte aprimorado, fixação adequada e revisão das condições de corte |
| Usinagem de características para montagem posterior | Posições dos furos não correspondem aos componentes de acoplamento | Referências de datum comuns e verificação dimensional |
A seleção deve ser baseada no problema real de usinagem. Adicionar um dispositivo onde uma configuração CNC bem controlada é suficiente pode aumentar a complexidade da configuração sem proporcionar um benefício significativo. Por outro lado, uma configuração manual inadequada pode criar variação desnecessária quando um arranjo de localização repetível seria mais apropriado.
3. Pinos de localização: estabelecendo posição repetível da peça
Os pinos de localização estabelecem pontos de referência que ajudam a posicionar um componente de maneira repetível. Em uma configuração de furação, sua eficácia depende da relação entre o arranjo de localização, o esquema de datas da peça e as coordenadas dos furos requeridas.
3.1 Comece pelo desenho de engenharia
A estratégia de localização deve ser derivada do desenho do componente e da função das características a serem usinadas. Um esquema de datas adequado identifica as superfícies ou características usadas para estabelecer a posição da peça. Os pinos de localização devem então ser arranjados para manter a relação pretendida entre essas referências e o padrão de furos.
Selecionar pontos de referência apenas porque são fáceis de acessar pode criar erros dimensionais. A peça pode ser posicionada consistentemente contra as referências escolhidas, mas os furos resultantes podem não se alinhar com os datas de montagem pretendidos.
3.2 Considere a variação de carregamento e a geometria do componente
Um arranjo de localização deve acomodar a geometria real e a variação esperada do componente. Um arranjo excessivamente restritivo pode dificultar o carregamento ou impedir que a peça se assente consistentemente. Um arranjo com restrição insuficiente pode permitir movimento indesejado.
A solução apropriada depende da geometria do componente, das tolerâncias de fabricação, do número de características de localização e da forma como a peça é carregada e removida.
3.3 Inspecione as características de localização ao longo do tempo
O contato repetido pode desgastar as características de localização ou alterar seu ajuste. Onde o posicionamento é crítico, o plano de fabricação e manutenção deve identificar quais características requerem inspeção e como o desgaste será avaliado.
O material do pino, o ajuste, a dureza e o tratamento superficial devem ser selecionados de acordo com a aplicação. Esses parâmetros devem ser definidos por requisitos de engenharia, em vez de assumidos como idênticos para cada configuração de furação.
4. Buchas-guia para broca: apoiando o alinhamento da ferramenta
As buchas-guia para broca fornecem uma superfície de guia para uma ferramenta de corte em aplicações onde é necessária orientação adicional. Elas podem ajudar a controlar a entrada da ferramenta em relação à peça, mas não são um requisito universal para operações de furação.
4.1 A posição da guia deve referenciar o sistema de datas correto
Uma bucha-guia só pode apoiar a localização pretendida do furo se sua posição for corretamente estabelecida em relação às referências da peça. Se a própria bucha estiver mal posicionada, ela pode guiar a broca consistentemente para uma localização incorreta.
As localizações críticas das guias devem, portanto, ser verificadas contra o desenho aprovado ou a especificação do dispositivo. Onde vários furos devem manter uma relação definida, o método de inspeção deve avaliar o padrão de furos relevante, em vez de confiar apenas em verificações visuais individuais.
4.2 O espaço livre da ferramenta e a condição da bucha influenciam o desempenho
O espaço livre entre a broca e a bucha deve ser adequado para a ferramenta e as condições de usinagem. Um espaço livre excessivo pode reduzir o efeito de guia pretendido, enquanto um espaço livre insuficiente pode causar interferência ou atrito indesejado.
O projeto também deve considerar a evacuação de cavacos, a profundidade de furação, a aproximação da ferramenta e o acesso para limpeza ou substituição. Onde o desgaste é esperado, a substituibilidade pode ser uma consideração útil de manutenção.
5. Rigidez do dispositivo e fixação: reduzindo o movimento da peça
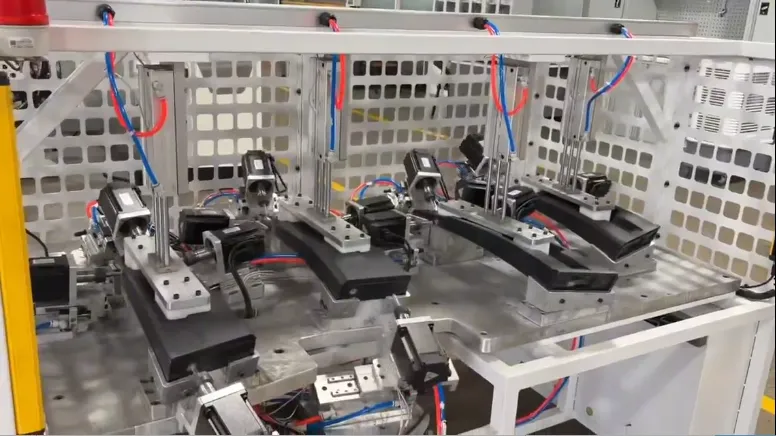
O posicionamento correto antes da usinagem não garante que um componente permanecerá na posição sob cargas de corte. Suporte inadequado, direção de fixação inadequada ou força de fixação local excessiva podem contribuir para movimento, vibração ou deformação.
5.1 Apoie o componente onde as cargas são aplicadas
O suporte da peça deve ser considerado em relação às forças de corte e à rigidez estrutural do componente. Componentes finos ou irregulares podem exigir atenção especial, pois áreas sem suporte podem defletir sob cargas de fixação ou usinagem.
5.2 Fixe sem perturbar as referências de localização
O mecanismo de fixação deve manter o contato entre a peça e suas superfícies de localização pretendidas. A direção da força, a área de contato e os locais de suporte devem ser avaliados em conjunto para evitar levantamento, rotação ou deformação inaceitável.
5.3 Mantenha o acesso para usinagem e inspeção
Um dispositivo deve fornecer espaço livre suficiente para a ferramenta de corte, o operador e a remoção de cavacos. Também deve permitir que as características relevantes sejam inspecionadas. Um arranjo estável que obstrui o caminho de usinagem ou torna a limpeza impraticável pode introduzir outros problemas de produção.
A rigidez do dispositivo é, portanto, apenas uma parte da solução. A fixação estável da peça requer a combinação correta de geometria de suporte, fixação, configuração da máquina e condições operacionais.
6. Problemas comuns de furação e suas possíveis causas
Se um furo usinado não atender aos requisitos do desenho, a investigação deve considerar todo o sistema de usinagem. O dispositivo pode contribuir para o problema, mas a causa também pode estar na máquina, na ferramenta de corte, na variação da peça ou no procedimento de configuração.
| Problema observado | Fatores contribuintes possíveis | Verificação recomendada |
|---|---|---|
| A posição do furo varia entre configurações | Localização inconsistente, referências de datum incorretas ou variação de configuração | Verificar a seleção de datas, as características de localização e o assentamento da peça |
| A posição do furo está consistentemente deslocada | Coordenadas incorretas, características de guia mal posicionadas ou erro de configuração da máquina | Comparar o programa de usinagem, as referências do dispositivo e as coordenadas medidas |
| O eixo do furo não atende aos requisitos de orientação | Alinhamento da peça, deflexão da ferramenta, alinhamento da máquina ou orientação inadequada | Verificar a configuração, a condição da ferramenta, o arranjo de guia e os resultados de inspeção |
| A peça se move durante a furação | Fixação insuficiente, suporte inadequado ou cargas de corte excessivas | Revisar os locais de suporte, a fixação e as condições de corte |
| A qualidade do furo muda durante a produção repetida | Desgaste da ferramenta, desgaste da localização, variação da máquina ou condições de processo em mudança | Comparar a condição da ferramenta, os registros de inspeção do dispositivo e os resultados de usinagem |
| Os furos de montagem não se alinham com os componentes de acoplamento | Incompatibilidade de datum, variação dimensional ou coordenadas de características incorretas | Verificar ambas as referências do componente e os requisitos de montagem aplicáveis |
| O carregamento ou descarregamento é inconsistente | Acesso restrito, orientação pouco clara ou arranjo de localização inadequado | Revisar a sequência de carregamento, o acesso do operador e o assentamento do componente |
Essas verificações destinam-se a orientar o diagnóstico, não a identificar uma causa raiz sem evidências. A ação corretiva deve seguir a inspeção dimensional, a revisão da configuração e, quando necessário, um teste de usinagem controlado.
7. Verificação: conectando a qualidade do furo à montagem do molde
Um furo que parece aceitável por si só ainda pode falhar em seu propósito funcional se não se alinhar com um componente de acoplamento ou com o sistema de datum especificado. A verificação deve, portanto, ser baseada no desenho de engenharia e no papel de cada característica no molde completo.
| Característica a verificar | Por que é importante | Base de verificação |
|---|---|---|
| Coordenadas do furo | Manter a relação pretendida entre as características | Dimensões do desenho e referências de datum |
| Diâmetro do furo | Apoiar o fixador, inserto ou ajuste de acoplamento requerido | Diâmetro e tolerância especificados |
| Orientação do furo | Manter a relação requerida com as superfícies de referência | Requisitos angulares ou de perpendicularidade definidos no desenho |
| Características de rosca ou fixação | Garantir compatibilidade com a conexão pretendida | Especificação de rosca e método de inspeção aplicável |
| Alinhamento com componentes de acoplamento | Reduzir incompatibilidades de montagem e ajustes corretivos | Referências de montagem aprovadas e verificações dimensionais |
| Componentes de localização e guia | Manter posicionamento repetível durante o uso contínuo | Especificação do dispositivo e verificações de condição |
O equipamento de inspeção apropriado e os limites de aceitação dependem do tamanho do componente, da tolerância requerida e da geometria da característica. Nenhum método de medição único ou valor de precisão universal é adequado para cada componente de molde.
8. Integrando a fixação auxiliar da peça na fabricação de moldes
O valor de um dispositivo de furação deve ser avaliado em relação ao fluxo de fabricação completo. Em alguns casos, um dispositivo pode reduzir o esforço de configuração repetido ou melhorar a consistência do posicionamento. Em outros casos, a usinagem CNC direta, a sondagem ou uma estratégia diferente de fixação da peça podem ser mais apropriadas.
Uma avaliação prática considera:
- Função da característica: Se o furo está relacionado à montagem do molde, montagem, alinhamento ou outro requisito especificado.
- Frequência de produção: Se o mesmo componente e padrão de furos serão usinados repetidamente.
- Capacidade da máquina: Se a máquina pode acessar as características requeridas dentro de seu envelope de trabalho.
- Complexidade da configuração: Se um dispositivo separado oferece uma vantagem significativa sobre a configuração existente.
- Requisitos de inspeção: Como as características usinadas serão medidas e aceitas.
- Manutenção: Se as características de localização ou guia precisam de inspeção ou substituição periódica.
Para componentes de molde complexos, o plano de usinagem também deve considerar como a furação se relaciona com fresamento, furação profunda, acabamento e montagem. A sequência deve ser apropriada para a geometria e os requisitos do desenho; um dispositivo não deve ser tratado como substituto de um plano de fabricação integrado.
9. MDC Mould: usinagem de precisão dentro de um negócio de fabricação de moldes
A MDC Mould é especializada no projeto e fabricação de moldes de compressão e ferramental para compósitos. Seu trabalho abrange aplicações envolvendo materiais como SMC, BMC, GMT, LFT e compósitos de fibra de carbono, atendendo indústrias incluindo automotiva, elétrica, transporte e louças sanitárias.
Dentro deste negócio, a furação e outras operações de usinagem apoiam a produção de componentes de molde e as características necessárias para montagem e uso. As informações de equipamentos publicadas da MDC incluem fresadoras CNC, máquinas de furação e furação profunda, juntamente com outros equipamentos de fabricação de moldes.
A relevância de um dispositivo de furação depende da operação de usinagem individual. O objetivo é selecionar um processo e método de fixação da peça adequados para a geometria da peça, as tolerâncias requeridas e a sequência de produção — não adicionar um dispositivo separado onde ele não proporciona um benefício técnico claro.
Saiba mais sobre as capacidades principais da MDC:
- MDC Mould – Fabricação de Moldes para Compósitos e Compressão
- Projeto e Fabricação de Moldes de Compressão
- Equipamentos de Fabricação
Estas páginas fornecem mais informações sobre o negócio principal de fabricação da empresa e o histórico de equipamentos.
10. Perguntas frequentes
Qual o papel dos dispositivos de furação na fabricação de moldes?
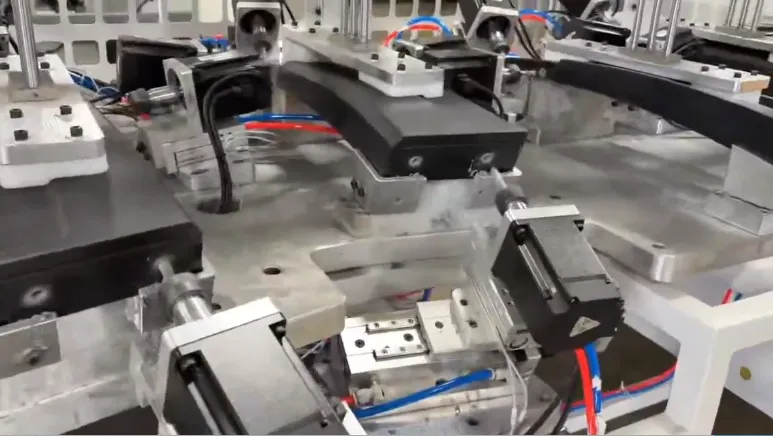
Os dispositivos de furação são ferramentas auxiliares de fixação e posicionamento da peça usadas em operações de usinagem adequadas. Eles ajudam a estabelecer posicionamento repetível da peça, manter fixação estável e, quando necessário, guiar a broca. Eles apoiam a fabricação de moldes em vez de substituir a função de conformação primária do molde.
Como os pinos de localização melhoram a consistência da furação?
Os pinos de localização estabelecem referências repetíveis para uma peça. Quando suas posições, ajustes e condições de contato são apropriados para o esquema de datas, eles podem reduzir a variação causada por carregamento e posicionamento inconsistentes.
Quando as buchas-guia para broca são necessárias?
As buchas-guia para broca podem ser usadas quando uma operação requer orientação adicional para a entrada da ferramenta ou alinhamento do furo. Sua adequação depende dos requisitos do furo, da geometria da peça, do arranjo da ferramenta e do método de usinagem.
Um dispositivo de furação pode eliminar todos os erros de posição de furo?
Não. Um dispositivo pode melhorar a repetibilidade do posicionamento, mas o resultado final também depende da precisão da máquina, da condição da ferramenta, da variação da peça, da qualidade de fabricação do dispositivo, das condições de corte e da inspeção. As posições críticas dos furos devem ser verificadas contra o desenho aplicável.
Como as características relacionadas à furação devem ser verificadas durante a fabricação do molde?
A verificação deve seguir os desenhos de engenharia aprovados e o plano de inspeção. Dependendo da característica, as verificações podem incluir posição do furo, diâmetro, orientação, requisitos de rosca, alinhamento com componentes de acoplamento e a condição das características de localização ou guia relevantes.
Todo componente de molde requer um dispositivo de furação dedicado?
Não. Alguns componentes podem ser usinados efetivamente usando configurações CNC adequadas, sondagem ou outros métodos de fixação da peça. Um dispositivo dedicado deve ser considerado quando ele aborda um requisito específico de posicionamento, acesso, repetibilidade ou produção.
O que deve ser considerado ao escolher um método de fixação da peça?
Fatores importantes incluem a geometria do componente, o esquema de datas, as tolerâncias dos furos, a capacidade da máquina, o acesso da ferramenta, a frequência de produção esperada, a estabilidade da fixação e os requisitos de inspeção. O método selecionado deve ser adequado à operação real.
Conclusão
Os dispositivos de furação podem apoiar a fabricação de moldes de precisão melhorando o posicionamento da peça, a estabilidade da fixação e a orientação da ferramenta em operações adequadas. Sua eficácia depende da seleção correta de datas, geometria apropriada do dispositivo, condições de usinagem compatíveis e verificação contra o desenho de engenharia.
Para fabricantes de moldes, essas decisões de ferramental auxiliar fazem parte de um sistema de produção mais amplo que inclui projeto de molde, usinagem CNC, inspeção de componentes e montagem. O objetivo é uma qualidade de fabricação consistente e verificável — não o uso de um dispositivo dedicado por si só.
Para saber mais sobre as capacidades de fabricação de moldes para compósitos e compressão da MDC Mould, visite zjmdc.pt ou entre em contato com a equipe em [email protected].