notícias da empresa

Guia de Design de Ferramental para Reforços e Nervuras de Compósitos
Peles compósitas finas podem alcançar um desempenho estrutural impressionante, mas a sua eficiência não vem apenas da espessura. Em muitas estruturas leves, nervuras, longarinas e outras características de reforço são utilizadas para aumentar a rigidez à flexão, retardar a encurvadura e proporcionar caminhos de carga mais eficientes sem adicionar material desnecessário.
Para os fabricantes de compósitos, no entanto, adicionar um reforço não é simplesmente uma decisão de design estrutural. Cada altura de nervura, espaçamento, interseção, raio e superfície de fixação também altera a forma como o componente deve ser fabricado. É aqui que o ferramental para reforços de compósitos se torna uma parte importante do processo de engenharia.
Porque é que as Estruturas Compósitas Reforçadas Precisam de Mais do que uma Pele Fina
Um painel compósito plano ou ligeiramente curvo pode ter elevada resistência específica, mas um painel fino pode ainda ser vulnerável à deformação fora do plano e à encurvadura local sob compressão, flexão ou corte. Aumentar a espessura da pele pode melhorar a rigidez, mas também aumenta o consumo de material e a massa.
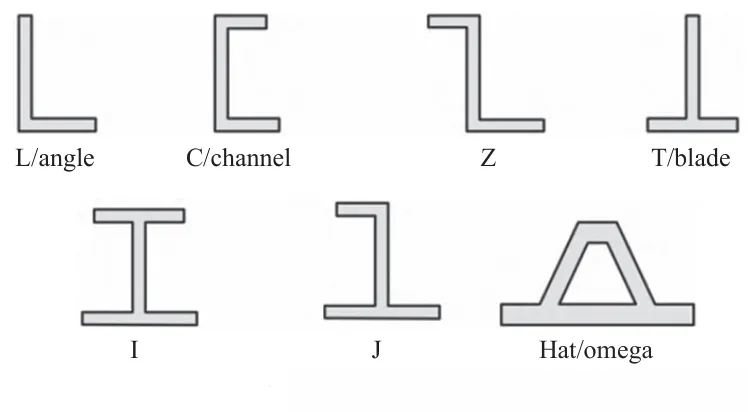
Uma abordagem mais eficiente é introduzir reforço estrutural. Um reforço aumenta a profundidade efetiva da secção da estrutura e divide um grande painel flexível em regiões de suporte menores. Dependendo da condição de carregamento, o reforço pode assumir a forma de nervuras, longarinas, secções em chapéu, secções em T, secções em J ou outros perfis projetados.
O objetivo de engenharia não é, portanto, simplesmente tornar a estrutura mais espessa. É colocar material onde este contribui mais eficazmente para a rigidez e a transferência de carga.
O reforço estrutural altera o caminho de carga
Quando um painel compósito reforçado é carregado, a pele e o reforço não funcionam como componentes completamente independentes. A sua interação determina como as forças são transferidas através da estrutura. Uma configuração devidamente projetada pode permitir que a pele suporte cargas distribuídas enquanto os reforços proporcionam resistência adicional à flexão e à instabilidade local.
Esta interação é particularmente importante em estruturas leves onde os projetistas procuram obter elevada rigidez sem depender de um grande aumento da espessura do material.
A Geometria do Reforço é uma Decisão de Fabrico, bem como uma Decisão Estrutural
Num componente compósito reforçado, a forma do reforço afeta diretamente os requisitos de ferramental. Uma secção transversal teoricamente eficiente pode tornar-se difícil de formar, difícil de desmoldar ou difícil de controlar dimensionalmente.
Por esta razão, o design estrutural e o design do ferramental devem ser avaliados em conjunto, em vez de sequencialmente.
| Característica de Design | Função Estrutural | Consideração de Ferramental |
|---|---|---|
| Altura do reforço | Melhora a rigidez da secção e a resistência à encurvadura | Influencia a profundidade da cavidade, a desmoldagem e a rigidez do ferramental |
| Espaçamento dos reforços | Controla a área de pele não suportada | Afeta o layout do molde, o aquecimento e o comportamento de formação local |
| Largura da aba | Proporciona uma área de transferência de carga maior | Requer superfícies de formação estáveis e controlo dimensional |
| Raio de canto | Reduz a concentração de tensões local | Afeta o fluxo de material, a conformidade das fibras e a maquinagem do ferramental |
| Geometria da interseção | Controla a transferência de carga entre nervuras | Pode criar desafios de espessura local e de formação |
| Direção de desmoldagem | Normalmente tem influência estrutural direta limitada | Pode determinar se a peça acabada pode ser liberta de forma fiável |
É por isso que um molde para estruturas compósitas deve ser desenvolvido com a geometria real da peça, o sistema de material e o processo de produção em mente, em vez de ser tratado como uma simples representação negativa do modelo CAD.
Perfis Comuns de Reforço e o que Significam para o Ferramental
Diferentes secções transversais de reforço proporcionam diferentes combinações de rigidez, peso, fabricabilidade e área de ligação. Não existe um perfil universalmente ótimo. A geometria apropriada depende do carregamento, do espaço disponível, da arquitetura do material e da rota de fabrico selecionada.
Reforços retangulares e do tipo lâmina
Geometrias de reforço simples são relativamente diretas do ponto de vista do ferramental. Podem ser úteis onde o reforço necessita principalmente de aumentar a rigidez à flexão local sem introduzir interseções tridimensionais complicadas.
A sua simplicidade também os pode tornar atrativos para o desenvolvimento inicial de ferramental, especialmente quando a repetibilidade dimensional é mais importante do que alcançar a secção transversal estruturalmente mais eficiente.
Reforços em forma de T
As secções em T podem proporcionar um aumento eficiente da rigidez da secção, mantendo uma área de aba definida para ligação com a pele circundante.
Do ponto de vista do ferramental, a junção entre a alma vertical e a aba requer atenção particular. Os raios locais, a colocação do material e a direção de desmoldagem devem ser avaliados antes de a geometria final do ferramental ser congelada.
Reforços em forma de chapéu e ómega
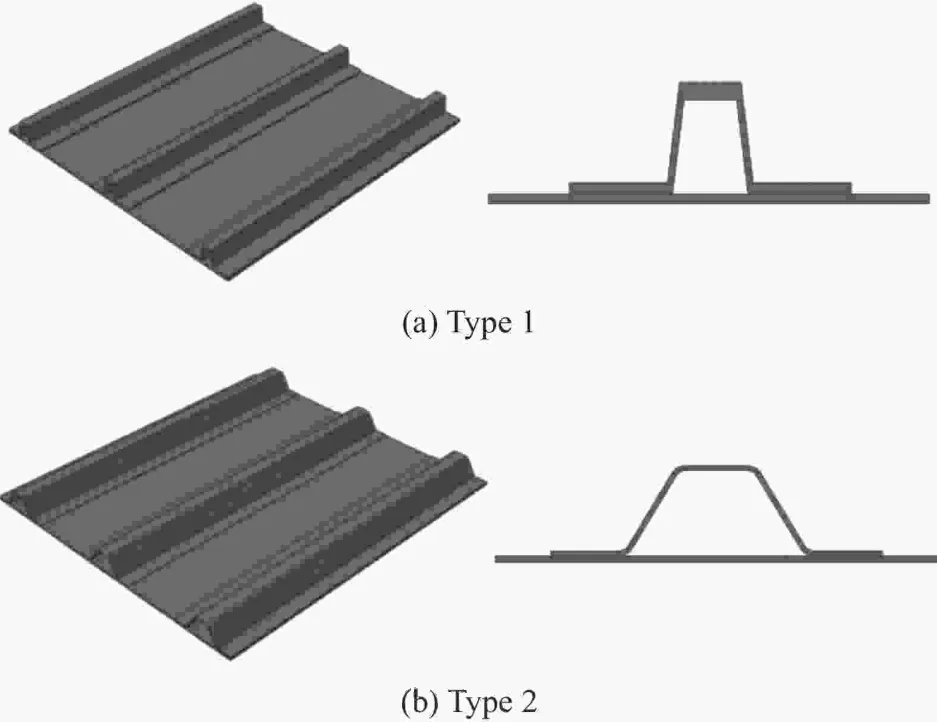
O reforço em forma de chapéu ou do tipo ómega é amplamente associado à construção de painéis leves porque o perfil tipo fechado pode proporcionar rigidez útil sem simplesmente aumentar a espessura da pele.
No entanto, o perfil mais complexo também introduz superfícies de formação adicionais. O design do ferramental deve, portanto, considerar a drapagem do material, a compactação local, os raios de canto e o acesso para desmoldagem.
Estruturas do tipo J e I
As secções do tipo J e I podem ser selecionadas onde uma maior eficiência estrutural ou condições de fixação específicas justificam um perfil mais complicado. A sua geometria geralmente coloca maiores exigências à precisão do ferramental, porque várias superfícies devem permanecer dimensionalmente coordenadas após a moldagem.
Layout de Nervuras: Porque é que o Reforço Unidirecional e em Grelha se Comportam de Forma Diferente
O desempenho de um painel compósito reforçado depende não apenas da secção transversal de cada reforço, mas também de como o reforço é distribuído pelo painel.
Layouts de reforço unidirecionais
Nervuras ou longarinas paralelas são úteis quando a direção de carga dominante é relativamente clara. O reforço pode ser concentrado ao longo do caminho de carga principal, enquanto a pele suporta a porção distribuída da carga.
Do ponto de vista do ferramental, características paralelas repetidas podem simplificar o fabrico em comparação com uma grelha altamente interligada. No entanto, a consistência entre nervuras individuais torna-se importante, porque a variação dimensional pode alterar a rigidez local e as condições de montagem.
Estruturas reforçadas com grelha
Nervuras cruzadas podem distribuir cargas em múltiplas direções e proporcionar suporte numa área de painel maior. Dependendo do objetivo estrutural, podem ser considerados padrões retangulares, triangulares ou hexagonais.
As interseções são frequentemente mais difíceis do que as secções retas das nervuras. Vários caminhos de material encontram-se no mesmo local, criando potenciais alterações na espessura local, na compactação e na orientação das fibras.
Portanto, o ferramental para nervuras de compósitos para estruturas em grelha precisa de abordar a geometria da interseção, em vez de se concentrar apenas no perfil individual da nervura.
Porque é que as Interseções de Reforços São Difíceis de Fabricar
Um reforço reto pode ser relativamente previsível. Uma interseção é diferente porque várias características estruturais convergem numa pequena região.
Se o material se acumular em torno da interseção, a espessura local pode aumentar. Se as fibras não conseguirem conformar-se adequadamente à superfície do ferramental, podem desenvolver-se lacunas ou pontes. Se o material não conseguir compactar uniformemente, as propriedades mecânicas locais podem diferir da estrutura circundante.
Estes problemas não são puramente problemas de material. Podem ter origem na relação entre a geometria da peça, a colocação da carga ou pré-forma, a geometria da superfície do molde e o processo de formação selecionado.
Resposta do ferramental
- Utilizar raios de transição apropriados nas interseções dos reforços.
- Evitar alterações abruptas desnecessárias na geometria da secção.
- Proporcionar acesso suficiente para a colocação do material onde necessário.
- Avaliar a compactação local e o fluxo de material antes de finalizar o molde.
- Considerar o acesso para inspeção em regiões estruturais críticas.
Em estruturas reforçadas complexas, uma pequena alteração na geometria da interseção pode, por vezes, fazer a diferença entre um processo de produção robusto e uma operação de moldagem difícil.
A Colocação do Material e a Geometria do Ferramental Têm de Trabalhar em Conjunto
Estruturas compósitas reforçadas contêm frequentemente alterações significativas de espessura e geometria. O ferramental tem, portanto, de suportar a colocação controlada do material, em vez de simplesmente reproduzir a superfície externa.
Para processos baseados em compressão, o tamanho da carga, a posição da carga e a distribuição da carga podem influenciar a forma como o material se move durante o fecho. Uma configuração de carga mal planeada pode resultar em enchimento irregular, movimento das fibras ou excesso de material local.
Isto torna-se particularmente importante quando o componente contém várias nervuras ou secções de reforço profundas. O material tem de alcançar as regiões necessárias, mantendo uma distribuição aceitável das fibras e evitando perturbações excessivas da arquitetura de reforço projetada.
Como resultado, o desenvolvimento do ferramental deve considerar a relação entre:
- geometria da peça;
- localização do reforço;
- arquitetura do material;
- arranjo da carga ou pré-forma;
- comportamento de fecho do molde;
- requisitos de ventilação;
- condições de compactação;
- sequência de desmoldagem.
A Rigidez do Ferramental é Mais Importante Quando a Peça Contém Nervuras Profundas
Uma peça compósita reforçada pode ter paredes relativamente finas, mas uma superfície de molde tridimensional surpreendentemente complexa. Nervuras profundas e projeções locais podem gerar carregamento irregular no sistema de ferramental durante a formação.
Se a estrutura do molde não for suficientemente rígida, a deflexão local pode influenciar a espessura da peça, a precisão dimensional e a consistência da interface de separação.
Esta é uma das razões pelas quais o design do ferramental não pode basear-se apenas na superfície nominal da cavidade. A estrutura de suporte por trás da superfície de trabalho também deve ser considerada.
As principais considerações de ferramental incluem:
- espessura da superfície de trabalho;
- estrutura de suporte;
- nervuras de suporte e reforço;
- condições de fixação;
- distribuição de carga;
- dilatação térmica;
- precisão de maquinagem;
- alinhamento do ferramental.
Para componentes compósitos maiores, estes fatores tornam-se cada vez mais importantes, porque um pequeno deslocamento local pode influenciar uma superfície acabada muito maior.
A Desmoldagem Torna-se uma Restrição de Design para Peças Reforçadas
Uma estrutura compósita reforçada pode ser estruturalmente eficiente, mas difícil de libertar do molde. Nervuras profundas, reentrâncias e perfis fechados podem restringir a direção de desmoldagem disponível.
Portanto, a estratégia de desmoldagem e libertação deve ser considerada durante o design da peça, em vez de depois de o molde já ter entrado em fabrico.
A equipa de ferramental pode precisar de avaliar se uma característica pode ser libertada numa única direção ou se é necessária uma configuração de ferramental mais complexa.
Isto é particularmente relevante para estruturas com nervuras, onde várias nervuras se intersectam ou onde o reforço se estende em torno de superfícies curvas.
Um bom design de desmoldagem pode reduzir o risco de produção
Um molde prático deve permitir que o componente acabado seja removido sem força mecânica excessiva. Isto ajuda a proteger tanto a peça como a superfície do ferramental e pode melhorar a repetibilidade ao longo de longas séries de produção.
A Precisão Superficial Não é Apenas uma Questão de Aparência
Para muitos componentes compósitos, a superfície do molde determina muito mais do que a qualidade visual. A geometria da superfície pode afetar interfaces de montagem, perfis aerodinâmicos ou hidrodinâmicos, áreas de vedação e relações dimensionais entre o painel reforçado e componentes adjacentes.
As estruturas reforçadas são particularmente sensíveis porque várias características geométricas devem permanecer coordenadas. Uma nervura ligeiramente deslocada ou uma aba que varia em altura pode criar problemas de montagem a jusante, mesmo quando a pele principal parece aceitável.
Consequentemente, a maquinagem de precisão, o acabamento superficial e a inspeção dimensional devem ser tratados como parte da estratégia de ferramental estrutural.
Ligação Pele-Reforço: A Interface Estrutural que o Ferramental Não Pode Ignorar
Em muitas arquiteturas compósitas reforçadas, a ligação entre a pele e o reforço é uma região crítica de transferência de carga. O design estrutural pode depender de ligação adesiva, co-cura, ligação secundária ou outro método de integração.
Independentemente do processo selecionado, o ferramental tem de suportar a geometria de interface necessária.
Uma aba que não é suficientemente plana, um desalinhamento local entre superfícies ou uma variação dimensional não controlada podem afetar as condições de ligação e, portanto, o desempenho estrutural global.
O ferramental deve suportar condições de interface consistentes
- dimensões de aba estáveis;
- geometria de superfície controlada;
- posição de nervura repetível;
- transições de canto apropriadas;
- condições de pressão ou compactação consistentes, quando aplicável;
- acesso para inspeção em áreas de ligação críticas.
Por outras palavras, o molde faz parte da cadeia de qualidade de transferência de carga. Não suporta a carga operacional da estrutura acabada, mas ajuda a estabelecer a geometria através da qual essa carga terá eventualmente de ser transferida.
Como Desenvolver Ferramental para uma Peça Compósita Reforçada
Um fluxo de trabalho prático de ferramental começa com os requisitos estruturais e termina com a validação da produção. A seguinte sequência pode ajudar a reduzir alterações de design em fases tardias.
1. Rever a geometria estrutural
Identificar a pele, os reforços, as nervuras, as abas, as interseções, as regiões de fixação e as interfaces dimensionais críticas. O objetivo é compreender quais as características que realmente controlam o desempenho estrutural.
2. Identificar o processo de formação
O conceito de ferramental depende de o componente ser produzido por moldagem por compressão, processamento de pré-impregnados, RTM, infusão, ligação ou outra rota de fabrico de compósitos.
3. Avaliar a colocação do material
Determinar como o sistema de material selecionado pode alcançar as regiões reforçadas, mantendo a arquitetura de reforço necessária e evitando movimento excessivo do material.
4. Definir a estratégia de separação e libertação
Estabelecer superfícies de separação adequadas e direções de desmoldagem antes de a maquinagem começar. Perfis de nervuras complexos podem exigir um conceito de libertação mais cuidadosamente projetado.
5. Desenvolver a estrutura de suporte do molde
As superfícies de trabalho, as estruturas de suporte e os elementos de apoio devem ser projetados para manter a estabilidade dimensional sob cargas de produção e alterações de temperatura.
6. Fabricar e inspecionar o ferramental
A maquinagem de precisão é seguida de inspeção dimensional e verificação superficial. As dimensões críticas das nervuras e das interfaces devem receber atenção particular.
7. Realizar ensaios de molde
A moldagem de ensaio proporciona uma oportunidade para avaliar o enchimento, o comportamento do material, a libertação, os rebarbas, a qualidade superficial e a consistência dimensional antes de o ferramental entrar em produção regular.
Problemas Típicos de Fabrico em Ferramental para Compósitos Reforçados
| Problema Observado | Possível Causa Relacionada com o Ferramental | Foco de Engenharia |
|---|---|---|
| Formação incompleta da nervura | Acesso insuficiente do material ou geometria de formação inadequada | Rever o arranjo da carga/pré-forma e a geometria da cavidade |
| Pontes locais | Transição abrupta ou raio inadequado | Melhorar a transição geométrica |
| Altura de nervura irregular | Deflexão do ferramental ou variação dimensional | Rever a rigidez do molde e a precisão de maquinagem |
| Rebarbas excessivas | Desalinhamento da linha de separação ou concentração de pressão | Melhorar o controlo da linha de separação |
| Peça a colar | Desmoldagem insuficiente ou geometria de libertação desfavorável | Rever a direção de desmoldagem e a condição da superfície |
| Inconsistência dimensional | Movimento térmico ou estrutural do ferramental | Avaliar a estrutura do ferramental e o comportamento térmico |
| Defeitos de interseção | Acumulação local de material ou compactação deficiente | Otimizar a geometria da interseção e a estratégia de formação |
As Estruturas Compósitas Reforçadas Exigem Ferramental Específico para a Estrutura
Um componente compósito reforçado não deve ser tratado como um painel plano convencional com nervuras simplesmente adicionadas posteriormente. O reforço altera o caminho de carga estrutural, a distribuição do material, o comportamento de formação e a arquitetura do ferramental ao mesmo tempo.
Isto é particularmente importante para componentes onde a baixa massa e a elevada rigidez são ambas críticas. O ferramental deve reproduzir a geometria pretendida de forma consistente, acomodando ao mesmo tempo as realidades do processamento de compósitos.
Para os fabricantes, a questão mais importante não é, portanto, simplesmente: “Esta forma pode ser maquinada?”
Uma questão mais útil é: “Esta geometria pode ser moldada repetidamente, dimensionalmente e economicamente?”
Quando é que um Fabricante de Ferramental para Compósitos Deve Ser Envolvido?
A contribuição do ferramental é mais valiosa antes de a geometria estrutural estar completamente congelada. A colaboração precoce permite identificar potenciais restrições de fabrico enquanto as alterações ainda são relativamente baratas.
Para estruturas reforçadas, uma revisão de engenharia pode examinar:
- altura e espaçamento dos reforços;
- design da interseção das nervuras;
- direção de desmoldagem e libertação;
- localização da linha de separação;
- interfaces de aba e ligação;
- viabilidade da colocação do material;
- rigidez do ferramental;
- comportamento térmico;
- requisitos de inspeção;
- volume de produção esperado.
Abordar estes itens durante a fase de design pode reduzir o risco de descobrir problemas de ferramental apenas depois de o molde ter sido fabricado.
Abordagem da MDC ao Ferramental para Estruturas Compósitas
A MDC desenvolve ferramental para compósitos com atenção à relação entre a geometria da peça e os requisitos de produção. Para componentes compósitos reforçados, isto significa olhar para além da pele externa e avaliar as nervuras, reforços, interfaces e condições de formação que determinam se o ferramental pode proporcionar um processo de produção estável.
Dependendo da aplicação, o desenvolvimento do ferramental pode envolver design estrutural do molde, maquinagem de precisão, engenharia da linha de separação, acabamento superficial, inspeção dimensional e apoio em ensaios de molde.
O objetivo não é simplesmente fabricar um molde que corresponda a um ficheiro CAD. É desenvolver ferramental que possa reproduzir a estrutura compósita pretendida com geometria consistente ao longo da produção.
FAQ Sobre Ferramental para Compósitos Reforçados
O que é uma estrutura compósita reforçada?
Uma estrutura compósita reforçada combina uma pele ou painel compósito relativamente fino com nervuras, longarinas, reforços ou outro reforço estrutural. O reforço aumenta a rigidez e ajuda a controlar a deformação e a encurvadura sem depender inteiramente de uma maior espessura da pele.
O que é ferramental para reforços de compósitos?
Ferramental para reforços de compósitos refere-se a moldes, ferramentas ou sistemas de ferramental projetados para fabricar peças compósitas contendo nervuras estruturais, longarinas ou outras características de reforço. O ferramental deve reproduzir com precisão tanto a pele como a geometria do reforço.
Porque é que as interseções de reforços são difíceis de moldar?
As interseções reúnem vários caminhos de material e características geométricas numa área limitada. Isto pode criar alterações de espessura local, acumulação de material, distorção das fibras ou desafios de compactação. A geometria do ferramental deve, portanto, ser desenvolvida especificamente para a região da interseção.
A altura do reforço afeta o design do molde?
Sim. Uma maior altura do reforço pode aumentar a rigidez estrutural, mas também pode afetar a profundidade da cavidade, a rigidez do ferramental, a colocação do material e a desmoldagem. O objetivo estrutural e os requisitos de fabrico devem, portanto, ser considerados em conjunto.
Porque é que a rigidez do molde é importante para peças compósitas reforçadas?
As peças reforçadas podem gerar cargas não uniformes numa superfície de molde complexa. Uma rigidez insuficiente do ferramental pode contribuir para variação dimensional, desalinhamento da linha de separação ou geometria inconsistente das nervuras.
Os reforços de compósitos podem ser fabricados por moldagem por compressão?
A moldagem por compressão pode ser utilizada para geometrias de compósitos reforçados adequadas, dependendo do sistema de material, das dimensões do componente e dos requisitos estruturais. O design do molde deve ter em conta a colocação do material, o fluxo, a pressão, a temperatura e as condições de desmoldagem.
Conclusão
O reforço é uma das formas mais eficazes de aumentar a eficiência estrutural de um painel compósito leve. Nervuras e reforços podem melhorar a rigidez, retardar a encurvadura e criar caminhos de carga eficientes, evitando aumentos desnecessários na espessura da pele.
Mas o benefício estrutural do reforço depende, em última análise, de a geometria poder ser fabricada de forma consistente. Perfis de reforço, interseções, colocação de material, linhas de separação, rigidez do ferramental e desmoldagem tornam-se todos considerações de engenharia interligadas.
Por esta razão, o design de estruturas compósitas reforçadas e o design do seu ferramental devem ser considerados como duas partes do mesmo problema de fabrico. Um molde para estruturas compósitas bem projetado faz mais do que reproduzir a forma final — proporciona a base dimensional e de processo necessária para transformar um conceito estrutural leve numa peça de produção repetível.