Notícias da indústria

Ferramental de fibra de carbono: usinagem de precisão, design de ferramental e controle de qualidade
Na fabricação de compósitos de fibra de carbono, a qualidade da peça depende de mais do que o próprio material. A geometria do molde, o comportamento térmico, a precisão de usinagem, o desempenho de vedação e o controle de processo influenciam o componente final.
Para aplicações automotivas, de transporte, industriais e outras aplicações avançadas de compósitos, o ferramental de fibra de carbono de precisão fornece a base para uma fabricação repetível. Desde o design do ferramental e a usinagem CNC até a moldagem de teste e a inspeção dimensional, cada etapa deve estar alinhada com o sistema de material do componente e os requisitos de produção.
O que é ferramental de fibra de carbono?
Ferramental de fibra de carbono refere-se aos moldes e sistemas de ferramental associados usados para fabricar componentes de polímero reforçado com fibra de carbono (CFRP). Dependendo da aplicação, o ferramental pode suportar moldagem por prepreg, moldagem por compressão, moldagem por transferência de resina ou outros processos de fabricação de compósitos.
Diferentemente de um molde de uso geral, um ferramental de compósito de fibra de carbono deve ser projetado em torno do sistema de resina específico, da arquitetura de reforço, das condições de cura ou consolidação, da geometria da peça e dos critérios de aceitação dimensional.
O ferramental pode precisar acomodar superfícies tridimensionais complexas, aquecimento controlado, vedação a vácuo, linhas de partição precisas e posicionamento repetível. Esses requisitos tornam-se particularmente importantes quando o componente combina tolerâncias dimensionais apertadas com metas exigentes de qualidade superficial ou desempenho estrutural.
Para fabricantes que buscam um molde de fibra de carbono ou solução de ferramental de compósitos, a questão central não é simplesmente se o molde pode reproduzir a geometria nominal. É se o ferramental pode suportar o processo de fabricação exigido e entregar peças consistentes dentro dos critérios de aceitação acordados.
Por que a precisão é importante no ferramental de fibra de carbono
Peças de compósito de fibra de carbono podem ser sensíveis a mudanças de temperatura, posicionamento do material, comportamento da resina, consolidação e condições de resfriamento. Erros de ferramental ou variação de processo podem contribuir para desvio dimensional, defeitos superficiais, porosidade local, rebarbas ou resultados inconsistentes entre peças.
O ferramental de precisão ajuda a reduzir variações evitáveis controlando as condições físicas que influenciam a fabricação. No entanto, a precisão do ferramental por si só não pode garantir a precisão da peça final. Propriedades do material, design do laminado, configurações de processo, comportamento de cura e métodos de inspeção também devem ser considerados.
- Consistência dimensional: Geometria precisa do ferramental e recursos de localização estáveis ajudam a manter dimensões críticas ao longo das séries de produção.
- Qualidade superficial: Usinagem e acabamento adequados suportam o perfil superficial e a aparência exigidos.
- Estabilidade do processo: Arranjos térmicos, de vedação e de ventilação adequados ajudam a manter as condições de moldagem pretendidas.
- Repetibilidade de produção: Inspeção do ferramental e validação do processo ajudam a identificar fontes de variação antes da produção em série.
- Verificação de qualidade: Critérios de inspeção definidos conectam os resultados da fabricação do ferramental com os requisitos do cliente.
Matriz de engenharia e usinagem de ferramental de fibra de carbono da MDC
O ferramental de fibra de carbono eficaz conecta cada desafio de fabricação com uma resposta de engenharia específica e um método de verificação mensurável. A matriz a seguir resume os principais fatores que devem ser avaliados durante o desenvolvimento do ferramental.
| Fator de engenharia do ferramental | Desafio de moldagem de fibra de carbono | Abordagem de engenharia | Foco de verificação |
|---|---|---|---|
| Expansão térmica e compensação dimensional | Diferenças na expansão térmica entre o ferramental e o componente compósito podem contribuir para desvio dimensional após aquecimento, cura e resfriamento. | Selecionar materiais de ferramental adequados e considerar a temperatura de operação, a geometria do ferramental, o comportamento do compósito e as mudanças dimensionais esperadas durante a fase de design. | Revisar dimensões críticas e avaliar a estabilidade dimensional sob as condições de fabricação especificadas. |
| Usinagem CNC de precisão | Contornos complexos, superfícies profundas e interfaces exigentes podem dificultar a manutenção da consistência dimensional. | Aplicar estratégias adequadas de usinagem CNC, incluindo usinagem de cinco eixos quando necessário, para produzir superfícies complexas do ferramental e controlar características geométricas críticas. | Inspecionar perfis críticos, interfaces, datums e dimensões em relação aos desenhos aprovados do ferramental. |
| Sistema de aquecimento e uniformidade térmica | Temperatura irregular do ferramental pode afetar a cura da resina, o fluxo de material, a tensão residual e a consistência da peça acabada. | Projetar o sistema de aquecimento e a estratégia de controle de temperatura em torno do sistema de resina, da estrutura do ferramental, do tempo de ciclo e do processo de moldagem selecionado. | Verificar a distribuição de temperatura e a estabilidade do processo em locais de medição definidos e condições de operação. |
| Linha de partição, ventilação e vedação a vácuo | Controle inadequado da linha de partição, ventilação ou vedação pode contribuir para rebarbas, ar aprisionado, porosidade ou consolidação incompleta, dependendo do processo. | Projetar linhas de partição, superfícies de corte, recursos de ventilação e arranjos de vedação a vácuo de acordo com o processo selecionado, como moldagem por prepreg ou HP-RTM. | Verificar o contato de corte, o desempenho de vedação e a qualidade da peça moldada em relação aos requisitos do processo. |
| Teste do ferramental e inspeção dimensional | Um ferramental que atende aos requisitos do desenho não garante automaticamente que cada componente moldado atenderá às tolerâncias da peça final. | Coordenar inspeção do ferramental, moldagem de teste, ajuste de processo e feedback dimensional para identificar as causas dos desvios. | Usar o método de inspeção especificado pelo cliente, como medição por CMM, escaneamento 3D ou comparação com o modelo CAD aprovado. |
Essas medidas de engenharia devem ser selecionadas de acordo com os requisitos do projeto. Tolerâncias de usinagem específicas, limites de uniformidade de temperatura, configurações de vedação e entregáveis de inspeção devem ser confirmados em relação aos desenhos aprovados, à especificação de processo e ao plano de qualidade.
Usinagem CNC de precisão para superfícies complexas de ferramental de compósitos
Componentes de fibra de carbono frequentemente apresentam curvas compostas, perfis profundos, interfaces de montagem, nervuras e outras características geometricamente exigentes. Produzir as superfícies correspondentes do ferramental requer uma estratégia de usinagem que considere acessibilidade, rigidez, deflexão da ferramenta, acabamento superficial e inspeção dimensional.
A usinagem CNC de cinco eixos pode ajudar a acessar superfícies complexas a partir de múltiplas orientações, reduzindo a necessidade de setups repetidos em aplicações adequadas. O benefício real depende da geometria do componente, da estratégia de usinagem, da configuração da máquina e dos requisitos de inspeção.
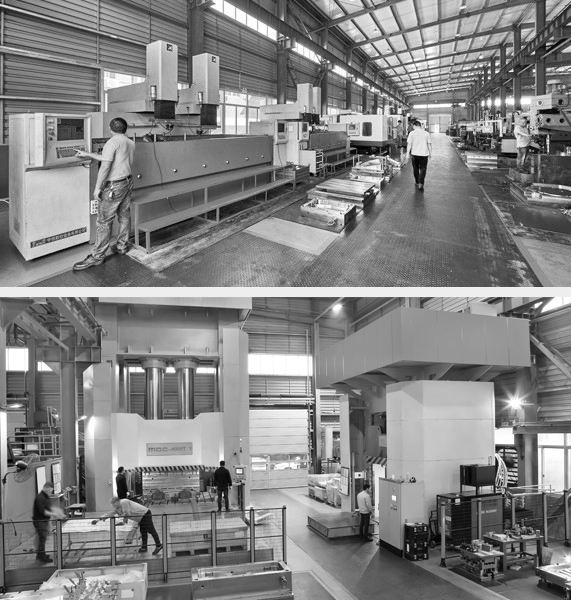
A MDC possui capacidade de usinagem CNC de cinco eixos FIDIA para a fabricação de moldes grandes e complexos. Essa capacidade pode ser relevante para projetos de ferramental de compósitos que exigem geometria de superfície cuidadosamente controlada e operações de usinagem coordenadas.
Um plano de usinagem sólido deve distinguir entre a geometria CAD nominal, a geometria usinada do ferramental e as dimensões finais da peça moldada. Essas são considerações de qualidade relacionadas, mas separadas.
O que deve ser verificado após a usinagem?
- Dimensões críticas e datums geométricos.
- Requisitos de perfil e acabamento superficial.
- Alinhamento da linha de partição e áreas de corte.
- Interfaces de montagem e recursos de localização.
- Acessibilidade dos pontos de inspeção e interfaces de montagem.
Quando um projeto exige uma tolerância específica, a tolerância deve ser atribuída à característica relevante e verificada usando um método de medição acordado. Um único valor de precisão de usinagem não deve ser tratado como garantia da precisão dimensional da peça compósita acabada.
Gestão térmica e estabilidade dimensional
A gestão de temperatura é uma consideração fundamental quando o ferramental de fibra de carbono é usado com prepregs termofixos ou outros sistemas compósitos sensíveis à temperatura. A temperatura do ferramental afeta a viscosidade da resina, o comportamento de cura, a consolidação e as mudanças dimensionais durante o resfriamento.
Se a distribuição de temperatura não for adequada para o processo selecionado, o componente resultante pode apresentar comportamento de cura inconsistente, tensão residual, defeitos superficiais ou variação dimensional. A solução apropriada depende do sistema de material e do ciclo de produção.
Como o design do ferramental suporta o controle de temperatura
- Layout do sistema de aquecimento: Posicionar elementos de aquecimento ou canais de fluido térmico para se adequar à geometria do ferramental e às condições de operação exigidas.
- Resposta térmica: Considerar a massa do ferramental, a condutividade do material, a taxa de aquecimento e o tempo necessário para estabilizar na temperatura alvo.
- Posicionamento de sensores: Definir locais de medição que representem regiões importantes do ferramental, em vez de depender de uma única leitura.
- Validação do processo: Confirmar a distribuição de temperatura sob condições de operação especificadas e avaliar o efeito na qualidade da peça moldada.
- Compensação dimensional: Considerar os efeitos combinados da expansão do ferramental e da contração do compósito ao definir a geometria alvo.
Os limites de temperatura devem ser estabelecidos a partir das recomendações do fornecedor de resina, dos requisitos de processo e dos dados de validação do projeto. Um valor declarado de uniformidade de temperatura é significativo apenas quando os locais de medição, as condições de operação e os critérios de aceitação são definidos.
Precisão da linha de partição, ventilação e vedação a vácuo
O design da linha de partição e os requisitos de vedação variam com o processo de moldagem de fibra de carbono. Moldagem por prepreg, moldagem por compressão e moldagem por transferência de resina de alta pressão não necessariamente usam o mesmo arranjo de vedação ou operam sob as mesmas condições de pressão.
Uma solução de ferramental deve, portanto, ser desenvolvida em torno do processo real, em vez de aplicar um design de vedação universal a cada componente de fibra de carbono.
Considerações comuns de engenharia
- Contato da linha de partição: Garantir que as superfícies de corte sejam projetadas e fabricadas para os requisitos especificados de contato e controle de rebarbas.
- Vedação a vácuo: Onde o processamento a vácuo for necessário, projetar recursos de vedação adequados e confirmar sua compatibilidade com as condições de operação.
- Ventilação: Proporcionar caminhos apropriados de evacuação de ar onde necessário, sem comprometer o acabamento superficial exigido ou o desempenho de vedação.
- Controle de fluxo de resina: Para processos envolvendo injeção ou fluxo de resina, considerar a relação entre a cavidade, o arranjo de gates, os respiros e o comportamento de preenchimento pretendido.
- Acesso para manutenção: Garantir que vedações e outras características sensíveis ao desgaste possam ser inspecionadas e reparadas de acordo com o plano de produção.
Durante a validação do ferramental, o desempenho de vedação, a condição da linha de partição e a qualidade da peça moldada devem ser verificados em relação à especificação de processo selecionada. Qualquer folga numérica, tolerância de corte ou limite de aceitação de vácuo deve ser definido para o ferramental e o processo específicos.
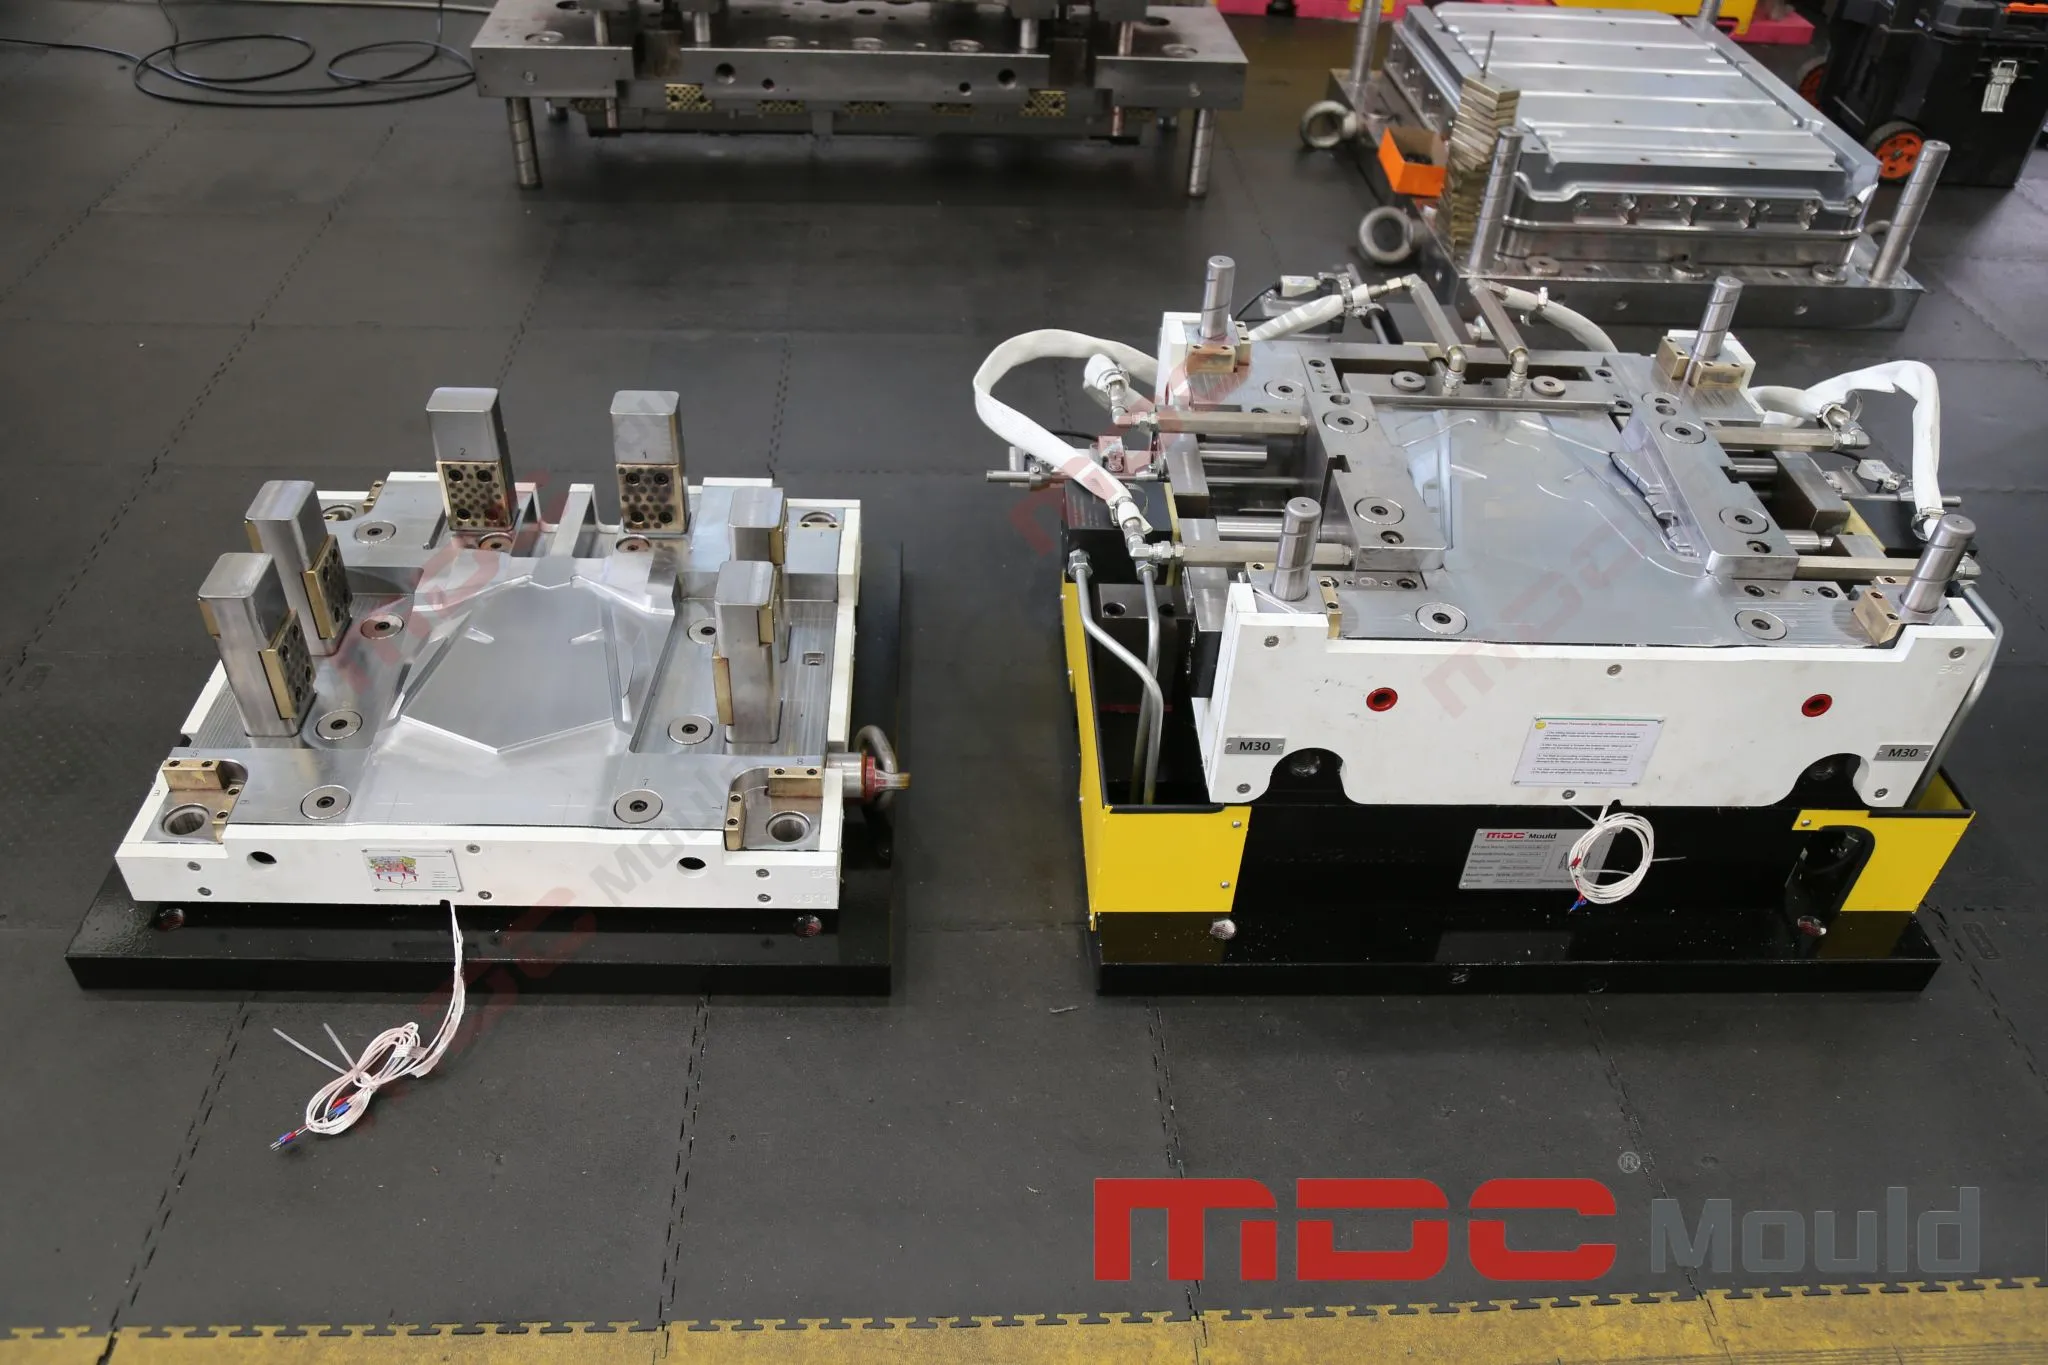
Da fabricação do ferramental à moldagem de teste
A usinagem de precisão é uma etapa no ciclo de vida do ferramental. Antes que um molde de fibra de carbono seja liberado para produção, a equipe de fabricação e o cliente podem precisar revisar as dimensões do ferramental, as interfaces funcionais, a prontidão do processo e os resultados da moldagem de teste.
Um processo de validação estruturado ajuda a distinguir problemas de ferramental de problemas de material ou processo. Por exemplo, um desvio dimensional em uma peça moldada pode resultar da geometria do ferramental, expansão térmica, comportamento do laminado, condições de cura ou da interação de vários fatores.
Uma sequência prática de validação do ferramental
- Revisão de desenhos e especificações: Confirmar o modelo CAD mais recente, desenhos, requisitos de material, dimensões críticas e critérios de aceitação.
- Inspeção do ferramental: Medir as características relevantes do ferramental e verificar interfaces, pontos de localização, linhas de partição e outras características especificadas.
- Revisão de equipamentos e processo: Verificar se a prensa, o sistema de aquecimento, o arranjo de vácuo ou outros equipamentos de processo pretendidos são adequados para o projeto.
- Moldagem de teste: Executar testes sob condições documentadas quando incluído no escopo do projeto.
- Inspeção do componente: Medir características selecionadas ou especificadas da peça e comparar os resultados com o desenho aprovado.
- Ação corretiva: Investigar desvios, determinar se originam-se do ferramental, do material ou do processamento, e implementar ajustes acordados.
- Liberação para produção: Confirmar que os critérios de aceitação acordados e a documentação exigida foram atendidos.
A moldagem de teste deve ser tratada como uma atividade de validação, não simplesmente como uma demonstração de que o molde pode fechar e produzir uma peça. Seu propósito é avaliar a relação entre o ferramental, o material e o processo sob condições definidas.
Medição por CMM e inspeção 3D para ferramental de fibra de carbono
A inspeção dimensional fornece evidências de que o ferramental ou os componentes moldados atendem aos requisitos especificados. O método de medição apropriado depende do tamanho da peça, geometria, tolerância, comportamento do material e plano de inspeção.
Máquinas de medição por coordenadas (CMMs) podem ser usadas para medir dimensões definidas e características geométricas. O escaneamento 3D pode apoiar a avaliação de superfícies complexas comparando a geometria capturada com uma referência CAD aprovada. Dependendo da aplicação, esses métodos podem se complementar em vez de substituir um ao outro.
Escolhendo o método de inspeção correto
- Dimensões críticas: Usar um método de medição adequado para dimensões especificadas, datums e tolerâncias geométricas.
- Superfícies complexas: Considerar o escaneamento 3D quando uma comparação superficial mais ampla for necessária e o método for adequado para o componente.
- Comparação CAD: Definir referências de alinhamento, sistemas de coordenadas, filtragem e convenções de relatório antes de avaliar mapas de desvio.
- Inspeção da primeira peça: Seguir os requisitos de inspeção da primeira peça e o formato de relatório especificados pelo cliente.
- Rastreabilidade: Registrar a revisão do desenho, as condições de inspeção, o equipamento de medição e os critérios de aceitação relevantes.
Um mapa de cores 3D ou comparação de nuvem de pontos pode facilitar a interpretação de desvios superficiais, mas sua utilidade depende de um processo de medição adequado e do alinhamento correto com o modelo de referência. O relatório deve identificar claramente o objeto medido e os critérios usados para aceitação.
A medição por CMM, o escaneamento 3D e a documentação da primeira peça devem ser confirmados durante a cotação do projeto. Não se deve presumir que estão incluídos em todo pedido de ferramental, a menos que o escopo de fornecimento assim o declare.
Como avaliar um fabricante de ferramental de fibra de carbono
Selecionar um fabricante de ferramental de fibra de carbono requer uma avaliação da capacidade de engenharia, recursos de fabricação, sistemas de qualidade e comunicação do projeto. A lista de máquinas de um fornecedor é útil, mas não estabelece por si só que o fornecedor pode atender aos requisitos de um componente específico.
Os compradores devem avaliar as capacidades do fabricante em relação à geometria real da peça, tamanho do ferramental, processo de moldagem, requisitos dimensionais e plano de produção.
Critérios-chave de avaliação de fornecedores
- Capacidade de engenharia: A equipe pode revisar a geometria da peça, o sistema de material, o processo de moldagem e as dimensões críticas antes que o design do ferramental seja finalizado?
- Recursos de usinagem: As máquinas CNC disponíveis, envelopes de trabalho, dispositivos de fixação e estratégias de usinagem são adequados para o molde proposto?
- Material do ferramental e design térmico: O fabricante pode explicar o material selecionado, a abordagem de aquecimento e a estratégia de compensação dimensional?
- Capacidade de inspeção: As dimensões críticas são mensuráveis com equipamentos apropriados e métodos documentados?
- Escopo de teste e validação: A moldagem de teste, o ajuste de processo e a inspeção de componentes estão incluídos, são opcionais ou são tratados por outra parte?
- Documentação do projeto: Desenhos, revisões, relatórios de inspeção e critérios de aceitação são controlados ao longo da fabricação?
- Suporte à produção: O fornecedor pode apoiar ações corretivas acordadas e alterações no ferramental quando a validação identificar desvios?
A capacidade de usinagem CNC de cinco eixos FIDIA da MDC suporta a fabricação de moldes grandes e complexos. Para qualquer projeto específico de ferramental de fibra de carbono, a máquina adequada, a configuração do ferramental, o método de inspeção e o escopo de validação devem ser revisados em relação aos requisitos técnicos do cliente.
O que incluir em uma RFQ de ferramental de fibra de carbono
Uma solicitação de cotação (RFQ) completa ajuda o fabricante de ferramental a avaliar a viabilidade técnica, definir o escopo de fornecimento e preparar uma cotação mais precisa. Informações ausentes de material ou processo podem levar a suposições que afetam o design do ferramental, o prazo de entrega e o custo.
Para ajudar a MDC a avaliar um projeto de ferramental de fibra de carbono, os compradores devem preparar as seguintes informações, quando disponíveis:
- Modelo CAD 3D e desenhos 2D: Incluir a revisão mais recente e identificar dimensões críticas, datums e tolerâncias geométricas.
- Material da peça: Especificar o reforço de fibra de carbono, o sistema de resina, o prepreg ou outra forma de material, quando aplicável.
- Processo de moldagem: Identificar o processo pretendido, como moldagem por prepreg, moldagem por compressão ou HP-RTM.
- Condições de operação: Fornecer a temperatura de processamento, pressão, condições de vácuo e informações de ciclo exigidas, se estabelecidas.
- Requisitos de produção: Declarar o volume anual alvo, a vida útil esperada do ferramental, a meta de tempo de ciclo e o ambiente de produção previsto.
- Requisitos superficiais: Definir o acabamento exigido, a classe de aparência e quaisquer expectativas de pós-processamento.
- Restrições de equipamento: Especificar dimensões da prensa, tonelagem disponível, daylight, interfaces de aquecimento e outras limitações de equipamento.
- Inspeção e aceitação: Identificar o relatório dimensional exigido, medição por CMM, escaneamento 3D, documentação da primeira peça ou outros entregáveis específicos do cliente.
- Cronograma do projeto: Fornecer as datas alvo de aprovação do design, conclusão do ferramental, teste e liberação para produção.
Com essas entradas, a MDC pode revisar os requisitos do projeto e determinar quais arranjos de design de ferramental, usinagem e validação são apropriados.
Perguntas frequentes sobre ferramental de fibra de carbono
O que é ferramental de fibra de carbono?
Ferramental de fibra de carbono refere-se a moldes e sistemas de ferramental relacionados usados para fabricar componentes compósitos de fibra de carbono. Os requisitos de ferramental dependem do material, do processo de fabricação, da geometria do componente e das tolerâncias de produção especificadas.
Por que a usinagem de precisão é importante para o ferramental de fibra de carbono?
A usinagem de precisão ajuda a controlar a geometria do ferramental, os perfis superficiais, o alinhamento da linha de partição e as interfaces críticas. Esses fatores suportam a produção repetível, embora a precisão da peça final também dependa do comportamento do material e do controle de processo.
A usinagem CNC de cinco eixos garante uma peça compósita de alta precisão?
Não. A usinagem CNC de cinco eixos pode melhorar o acesso a superfícies complexas e reduzir certos erros relacionados a setup, mas a precisão da peça acabada também depende do design do ferramental, do comportamento do material, das condições térmicas, dos parâmetros de moldagem e da inspeção.
Como a temperatura afeta o ferramental de compósitos de fibra de carbono?
A temperatura influencia a cura da resina, o fluxo de material, a expansão térmica e as mudanças dimensionais durante o resfriamento. A estratégia de aquecimento e controle de temperatura deve ser desenvolvida para o sistema de material e o processo de moldagem selecionados.
Como a qualidade do ferramental de fibra de carbono é verificada?
A verificação pode incluir inspeção dimensional, verificações de superfícies críticas, avaliação da linha de partição, testes funcionais e moldagem de teste. Medição por CMM ou escaneamento 3D podem ser usados quando especificado pelo plano de inspeção do projeto.
A MDC pode apoiar a fabricação de moldes grandes e complexos?
A MDC possui capacidade de usinagem CNC de cinco eixos FIDIA para a fabricação de moldes grandes e complexos. A viabilidade de um projeto específico de ferramental de fibra de carbono deve ser confirmada com base nas dimensões do molde, peso, material, requisitos de usinagem e escopo de validação.
O que devo enviar ao solicitar uma cotação de ferramental de fibra de carbono?
Fornecer o modelo CAD 3D mais recente, desenhos 2D, especificações do material compósito, processo de moldagem, volume de produção alvo, tolerâncias críticas, requisitos superficiais e expectativas de inspeção. Limitações de equipamento e o cronograma alvo do projeto também são úteis.
Trabalhe com a MDC em seu projeto de ferramental de fibra de carbono
O ferramental de fibra de carbono confiável combina design de engenharia, métodos de usinagem apropriados, soluções térmicas e de vedação específicas do processo e verificação de qualidade documentada. Cada um desses elementos deve ser considerado em relação ao componente real e aos seus requisitos de produção.
A MDC apoia a fabricação industrial de moldes com coordenação de engenharia e capacidade de usinagem CNC de cinco eixos FIDIA. Se você está desenvolvendo um novo componente compósito de fibra de carbono ou avaliando ferramental para um programa de produção existente, compartilhe seus desenhos e requisitos de processo para uma revisão específica do projeto.
Contate a MDC: [email protected]
Website: MDC Mould