Notícias da indústria

Guia de Seleção de Fibra de Vidro e Design de Ferramental para Compósitos
A fibra de vidro é um dos sistemas de reforço mais amplamente utilizados na fabricação de compósitos. Mas escolher a fibra de vidro não é simplesmente uma questão de selecionar um material de maior resistência. O tipo de fibra, a arquitetura da fibra, a orientação, o comprimento, o tratamento superficial e a compatibilidade com o sistema de resina podem influenciar como uma peça compósita se comporta durante a conformação e como o ferramental deve ser projetado.
Para fabricantes que desenvolvem componentes compósitos, a questão prática é, portanto, mais ampla do que “Qual fibra de vidro é a mais resistente?” Uma pergunta mais útil é: “Qual forma de reforço funciona com o sistema de material, o processo de fabricação e o conceito de ferramental?”
Essa relação é particularmente importante para ferramental industrial de compósitos, moldagem por compressão, produção de SMC/BMC e outros processos nos quais o comportamento do material interage diretamente com a geometria do molde.
Por que a Seleção da Fibra de Vidro Afeta Todo o Processo de Fabricação de Compósitos
Em um compósito reforçado com fibras, a resina fornece a matriz que liga o reforço e transfere cargas, enquanto as fibras de vidro contribuem com uma grande proporção do reforço estrutural. O desempenho final, portanto, depende da interação entre arquitetura da fibra, química da resina, fração volumétrica de fibra, orientação e condições de fabricação.
Dois componentes feitos com a mesma resina podem se comportar de maneira muito diferente se suas estruturas de reforço forem diferentes. Da mesma forma, o mesmo produto de fibra de vidro pode ter desempenho diferente quando processado por laminação manual, infusão a vácuo, RTM, pultrusão, enrolamento filamentar ou moldagem por compressão.
É por isso que a seleção de material e o desenvolvimento do ferramental não devem ser considerados atividades completamente independentes. O reforço determina como o material se move, se compacta e se conforma ao molde, enquanto a geometria do molde determina quão efetivamente o reforço selecionado pode ser convertido na peça requerida.
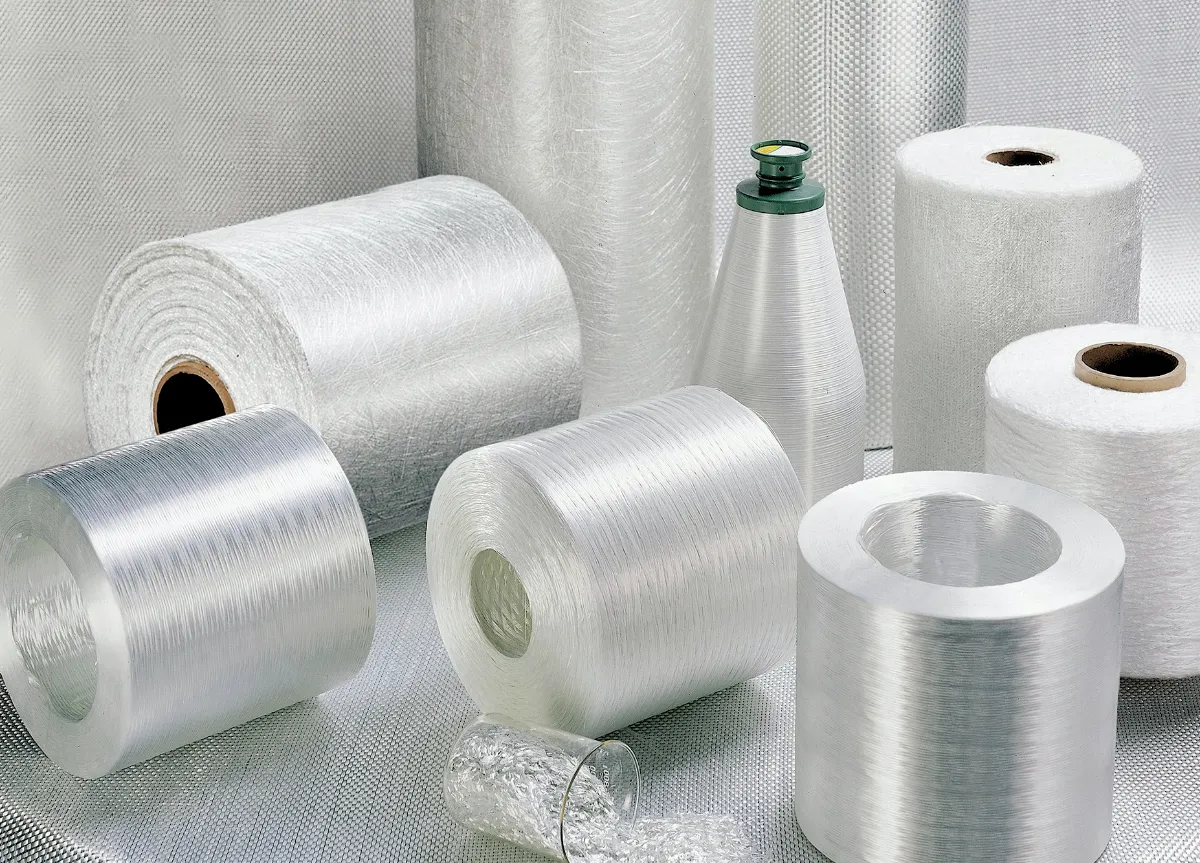
Quatro Famílias Comuns de Materiais de Fibra de Vidro
Os produtos de fibra de vidro estão disponíveis em diferentes famílias de materiais, cada uma desenvolvida para requisitos específicos de desempenho ou ambientais. A escolha apropriada depende da aplicação, e não de uma simples classificação universal.
E-Glass
O E-glass é amplamente utilizado em aplicações industriais de fiberglass e compósitos reforçados com fibra de vidro. Sua combinação de desempenho mecânico, propriedades elétricas, compatibilidade de processo e disponibilidade comercial o torna um reforço comum para a fabricação de compósitos de uso geral.
O E-glass pode ser fornecido em várias formas, incluindo rovings, tecidos, fios picados, mantas e tecidos costurados. A forma de reforço frequentemente tem tanta influência prática no processamento quanto o tipo de vidro subjacente.
C-Glass
O C-glass está associado a aplicações nas quais a resistência química é uma consideração importante. Pode ser usado em estruturas compósitas orientadas à corrosão e camadas de proteção, onde a exposição ambiental é uma preocupação primordial.
A seleção ainda deve ser baseada no sistema completo resina-fibra e no ambiente real de serviço, em vez de considerar a fibra de forma independente.
AR Glass
A fibra de vidro resistente a álcalis está principalmente associada a sistemas compósitos cimentícios e relacionados à construção. Sua resistência química a torna adequada para ambientes nos quais o reforço de vidro convencional pode não fornecer a durabilidade necessária.
S-Glass e Outras Fibras de Vidro de Alto Desempenho
Fibras de vidro de alto desempenho podem fornecer propriedades mecânicas superiores às dos sistemas de reforço convencionais, tornando-as adequadas para aplicações estruturais exigentes selecionadas.
No entanto, maior desempenho do material não significa automaticamente melhor economia de fabricação. Custo da fibra, disponibilidade, requisitos de processamento e o objetivo estrutural real devem ser todos considerados durante a seleção do material.
A Forma da Fibra de Vidro Frequentemente Importa Mais do que o Nome da Fibra
Para fabricantes de compósitos, “fibra de vidro” descreve uma ampla família de materiais, e não um único produto. O reforço pode chegar como roving contínuo, tecido, manta de fios picados, tecido multiaxial costurado, fios picados ou um composto de moldagem pré-projetado.
Essas formas se comportam de maneira diferente durante a conformação. Como resultado, a arquitetura do reforço pode influenciar tanto o desempenho da peça quanto os requisitos de ferramental.
| Forma da Fibra de Vidro | Rota Típica de Fabricação | Característica Principal | Relevância para o Ferramental |
|---|---|---|---|
| Roving Contínuo | Pultrusão, enrolamento filamentar, spray-up | Reforço contínuo e alta eficiência de produção | Requer guiamento controlado da fibra ou posicionamento do material |
| Tecido | Laminação manual, RTM, processos selecionados de molde fechado | Direções de fibra definidas e boa manipulação | A geometria da superfície e a drapabilidade afetam a conformidade |
| Manta de Fios Picados | Laminação manual e processos de moldagem selecionados | Comportamento de reforço relativamente isotrópico | Útil para contornos complexos e regiões de transição |
| Tecido Multiaxial Costurado | Infusão a vácuo, RTM e processos de compósitos estruturais | Múltiplas orientações de fibra projetadas | A geometria do ferramental deve acomodar espessura e drapagem local |
| Fibra de Vidro Picada | SMC, BMC e compostos de moldagem termofixos | Adequada para moldagem de alto volume | O fluxo do material e o preenchimento da cavidade tornam-se críticos |
| Pó de Fibra de Vidro / Fibra Moída | Compostos preenchidos e sistemas de modificação | Modificação de propriedades em vez de reforço estrutural primário | Influencia contração, rigidez e comportamento superficial |
Tecido, Manta e Reforço Multiaxial: Por que a Arquitetura Muda o Desempenho
Tecido de fibra de vidro
O tecido contém fios entrelaçados dispostos em direções definidas. Construções plain, twill e cetim fornecem diferentes combinações de estabilidade, drapabilidade e características superficiais.
O reforço em tecido pode ser útil quando o projetista precisa de direções de fibra controladas. No entanto, a arquitetura do tecido também introduz crimp, porque os fios passam por cima e por baixo uns dos outros. Esta é uma das razões pelas quais a arquitetura do reforço deve ser considerada ao otimizar a eficiência estrutural.
Manta de fios picados
A manta de fios picados contém fibras de vidro curtas distribuídas aleatoriamente, mantidas juntas por um aglutinante. O arranjo de fibras relativamente não direcional pode ser útil para formas complexas e regiões de transição.
Também pode ajudar a criar uma superfície mais uniforme e fornecer uma camada intermediária prática entre diferentes estruturas de reforço. No entanto, não deve ser automaticamente tratada como substituta de reforço direcional projetado em estruturas altamente carregadas.
Tecido multiaxial costurado
Os tecidos multiaxiais combinam camadas de reforço orientadas em diferentes direções e as mantêm unidas por costura. Isso permite que os projetistas construam um laminado em torno de caminhos de carga específicos de forma mais eficiente do que depender apenas de tecido convencional.
Para grandes peças compósitas estruturais, no entanto, a espessura e o comportamento de drapagem do reforço precisam ser avaliados em conjunto com a geometria do molde.
A Fibra de Vidro para SMC é Diferente Porque o Material Deve Fluir Dentro do Molde
O SMC representa um caso particularmente importante porque o reforço de fibra de vidro é incorporado a um composto de moldagem antes de chegar ao molde de produção.
Em vez de arranjar manualmente camadas individuais de tecido, o fabricante trabalha com uma folha preparada contendo resina, fibras de vidro picadas, cargas e aditivos. Durante a moldagem por compressão, a carga é colocada no molde e comprimida enquanto o material flui em direção à geometria requerida.
Isso muda o problema do ferramental. O molde não é mais responsável apenas por reproduzir a superfície final. Sua geometria também influencia como o composto de moldagem preenche nervuras, cantos, aberturas, bosses e outras características.
O comprimento da fibra influencia o comportamento de fluxo
Fibras de vidro picadas podem fornecer um equilíbrio eficaz entre reforço e moldabilidade. Mas o movimento das fibras durante a compressão também pode influenciar a orientação local e, portanto, o comportamento mecânico local.
Projetistas de ferramental devem, portanto, considerar a relação entre posicionamento da carga, distância de fluxo, geometria da cavidade e localização de características estruturais críticas.
Geometria complexa aumenta a importância da análise de fluxo
Um painel relativamente simples pode ter um padrão de preenchimento previsível. Um componente contendo nervuras profundas, bosses, aberturas e espessuras de parede variáveis pode ser muito mais difícil.
Nesses casos, o desenvolvimento do molde deve considerar não apenas se a cavidade pode ser preenchida, mas também se o material pode alcançar as áreas necessárias sem produzir movimento inaceitável de fibras, acúmulo local ou preenchimento incompleto.

Como a Seleção da Fibra de Vidro Altera o Design do Ferramental
O sistema de reforço pode afetar várias decisões fundamentais de ferramental. Esses efeitos são especialmente importantes quando a mesma geometria básica de peça pode ser fabricada usando diferentes processos de compósitos.
1. Geometria da cavidade
A superfície do molde deve fornecer a geometria final requerida enquanto permite que o reforço selecionado se conforme à cavidade. Transições acentuadas podem ser difíceis para certas arquiteturas de reforço, particularmente quando o material tem drapabilidade limitada.
2. Raio de canto
Um raio maior e adequadamente controlado pode melhorar a conformidade das fibras e reduzir o risco de bridging. O raio apropriado depende da arquitetura do material, do design do laminado e dos requisitos estruturais.
3. Linha de separação
Peças compósitas reforçadas frequentemente contêm perfis complexos. A linha de separação deve fornecer um caminho prático de liberação enquanto minimiza rebarbas indesejadas e protege interfaces críticas.
4. Ventilação
Ar e materiais voláteis devem poder escapar de áreas apropriadas do molde. Ventilação deficiente pode contribuir para vazios, defeitos superficiais ou consolidação incompleta, dependendo do processo.
5. Desmoldagem
A arquitetura do reforço não elimina a necessidade de geometria prática de liberação. Nervuras profundas, cavidades estreitas e perfis complexos podem aumentar as forças de desmoldagem e exigir draft cuidadoso e estratégia de ferramental.
Orientação da Fibra de Vidro e Desempenho da Peça Compósita
Compósitos reforçados com fibras não são automaticamente materiais isotrópicos. Seu comportamento mecânico pode depender fortemente da orientação das fibras.
Reforço contínuo alinhado com uma direção principal de carga pode fornecer suporte de carga eficiente. Fibras picadas distribuídas aleatoriamente produzem uma resposta mecânica diferente. O reforço multiaxial fornece ainda outra abordagem, distribuindo o reforço em várias direções.
Para engenheiros de ferramental, isso significa que a geometria final do molde deve ser avaliada em conjunto com a arquitetura de reforço pretendida. Um molde geometricamente correto ainda pode criar dificuldades de fabricação se suas características forçarem o material a configurações desfavoráveis de fibras.
Erros Comuns na Seleção de Fibra de Vidro na Fabricação de Compósitos
| Erro Comum | Consequência Potencial | Abordagem de Engenharia Melhor |
|---|---|---|
| Selecionar fibra apenas pela resistência nominal | O material pode ser difícil de processar ou desnecessariamente caro | Avaliar resistência, arquitetura, processo e custo em conjunto |
| Usar reforço direcional para todas as regiões | Contornos complexos podem se tornar difíceis de formar | Combinar arquiteturas de reforço de acordo com necessidades estruturais e de conformação |
| Ignorar o movimento das fibras durante a moldagem por compressão | A orientação local das fibras e a espessura podem variar | Considerar posicionamento da carga e fluxo da cavidade durante o desenvolvimento do ferramental |
| Projetar cantos vivos para tecidos complexos | Bridging, enrugamento ou conformidade incompleta | Usar raios adequados e validar a drapagem do material |
| Escolher o reforço antes de definir o processo de fabricação | Material e processo podem se tornar incompatíveis | Desenvolver a seleção de material e processo em conjunto |
| Presumir que o mesmo molde funciona igualmente bem para todo reforço | Fluxo, preenchimento e comportamento de liberação podem mudar | Revisar o ferramental em relação ao sistema de material real |
Compatibilizando Formas de Fibra de Vidro com Processos de Fabricação
Não existe um único produto de fibra de vidro que seja ideal para todos os processos de fabricação de compósitos. Uma seleção prática começa com o método de produção.
Laminação manual
Tecidos e mantas de fios picados são comumente considerados para laminação manual porque podem ser posicionados manualmente e adaptados a diferentes contornos. A qualidade da superfície do ferramental e as características de liberação são especialmente importantes quando o componente acabado exige boa aparência superficial.
Infusão a vácuo
Sistemas de reforço contínuos e costurados podem ser usados em processos assistidos a vácuo, nos quais a resina deve fluir através da arquitetura do reforço. Permeabilidade, espessura do laminado e caminho de fluxo tornam-se fatores importantes.
RTM
O RTM requer um pré-formado de reforço que possa ser posicionado dentro de um molde fechado enquanto permite que a resina impregne a estrutura. Vedação do molde, estratégia de injeção, ventilação e permeabilidade do reforço tornam-se, portanto, intimamente conectadas.
Pultrusão
Rovings contínuos de fibra de vidro são particularmente relevantes para pultrusão porque o reforço é continuamente puxado através de uma matriz conformada. O conceito de ferramental é fundamentalmente diferente de um molde de compressão convencional porque a produção depende de guiamento e consolidação contínuos do material.
Enrolamento filamentar
O roving é enrolado em torno de um mandril de acordo com um ângulo de fibra definido. A arquitetura do reforço é, portanto, estabelecida através do caminho de enrolamento, em vez de uma cavidade de molde convencional.
Moldagem por compressão
A moldagem por compressão requer atenção particular à carga de material, preenchimento da cavidade, distribuição de pressão e temperatura. Quando SMC ou BMC é usado, o reforço picado já está incorporado ao composto de moldagem.
Por essa razão, o design de molde de compressão deve levar em conta o fluxo do material e as características estruturais desde o início.
Da Seleção da Fibra ao Teste do Molde: Um Fluxo de Trabalho Prático de Engenharia
Um projeto confiável de fabricação de compósitos geralmente se beneficia de avaliar material e ferramental em conjunto. Um fluxo de trabalho prático pode incluir as seguintes etapas.
Etapa 1: Definir o requisito funcional
Identificar a rigidez, resistência, resistência ao impacto, estabilidade dimensional, resistência ambiental e volume de produção requeridos.
Etapa 2: Selecionar a arquitetura do reforço
Determinar se o componente requer tecido, manta, reforço multiaxial, roving contínuo, fibra picada ou um composto de moldagem.
Etapa 3: Selecionar o processo de fabricação
Compatibilizar o reforço e o sistema de resina com laminação manual, infusão, RTM, pultrusão, enrolamento, moldagem por compressão ou outro processo adequado.
Etapa 4: Revisar a geometria da peça
Identificar seções profundas, nervuras, bosses, cantos, aberturas, áreas de flange e outras características que possam influenciar o posicionamento ou fluxo do material.
Etapa 5: Desenvolver o conceito de ferramental
Estabelecer geometria da cavidade, linhas de separação, draft, ventilação, estrutura de suporte e estratégia de liberação com base no material e processo reais.
Etapa 6: Fabricar e inspecionar o molde
Usinagem de precisão e inspeção dimensional ajudam a garantir que as superfícies de trabalho reproduzam a geometria pretendida do componente.
Etapa 7: Validar por meio de testes de moldagem
A produção de teste deve ser usada para examinar preenchimento, comportamento do material, liberação, qualidade superficial, consistência dimensional e outras características específicas do processo.
Como a Seleção de Material e o Design do Ferramental Devem Estar Conectados
Um dos erros mais comuns no desenvolvimento de compósitos é tratar a seleção de material como uma decisão concluída antes do início da engenharia de ferramental.
Na realidade, as duas etapas podem se influenciar mutuamente. Se o reforço selecionado não puder se conformar a uma característica requerida, a geometria pode precisar de modificação. Se a geometria não puder ser alterada, uma arquitetura de reforço diferente ou estratégia de conformação pode ser necessária.
O mesmo princípio se aplica ao volume de produção. Um sistema de reforço que funciona bem para produção de protótipo pode não ser a solução mais prática para moldagem por compressão de alto volume.
Portanto, uma estratégia eficaz de ferramental para compósitos deve considerar material, geometria e método de produção como um sistema de engenharia conectado.
O que os Compradores Devem Fornecer ao Solicitar Ferramental para Compósitos
Ao solicitar ferramental para um componente compósito reforçado com fibra de vidro, fornecer apenas um modelo CAD 3D pode não ser suficiente para uma avaliação precisa do ferramental.
Informações úteis do projeto podem incluir:
- Modelo 3D da peça e desenhos 2D;
- tipo de material e forma de reforço;
- especificação de resina ou composto de moldagem;
- espessura alvo do laminado ou da peça;
- requisitos de orientação das fibras;
- processo de fabricação;
- volume anual de produção;
- tolerâncias dimensionais críticas;
- requisitos de acabamento superficial;
- prensa ou equipamento de produção disponível;
- requisitos de validação de protótipo e produção.
Quanto mais claramente as condições de material e processo forem definidas, mais fácil será para o fabricante do ferramental avaliar a arquitetura do molde, a viabilidade de produção e os potenciais riscos de fabricação.

MDC: Conectando Requisitos de Materiais Compósitos com Engenharia de Ferramental
A MDC fornece desenvolvimento de moldes e ferramental para compósitos para aplicações nas quais geometria da peça, comportamento do material e requisitos de produção devem ser considerados em conjunto.
Para componentes reforçados com fibra de vidro, a abordagem de ferramental pode ser influenciada pela arquitetura do reforço, processo de conformação, características estruturais e volume de produção. Isso é especialmente relevante para aplicações de moldagem por compressão, nas quais o fluxo do material e a geometria da cavidade interagem diretamente.
A abordagem de engenharia de ferramental da MDC concentra-se na manufaturabilidade da peça completa, em vez de tratar o molde como uma reprodução CAD isolada.
Dependendo dos requisitos do projeto, o desenvolvimento do ferramental pode envolver design da estrutura do molde, usinagem de precisão, desenvolvimento da linha de separação, acabamento superficial, inspeção dimensional e suporte a testes de molde.
FAQ: Seleção de Fibra de Vidro e Ferramental para Compósitos
Qual é a fibra de vidro mais comumente usada na fabricação de compósitos?
O E-glass é amplamente utilizado em compósitos industriais de fibra de vidro de uso geral devido à sua combinação de propriedades mecânicas, características elétricas, compatibilidade de processo e disponibilidade comercial. A forma de reforço apropriada ainda depende do processo de fabricação e da aplicação.
Qual é a diferença entre roving de fibra de vidro e tecido de fibra de vidro?
O roving consiste em fios contínuos de fibra de vidro e é comumente usado em processos como pultrusão, enrolamento filamentar e aplicações selecionadas de spray-up. O tecido contém fios entrelaçados dispostos em direções definidas e é comumente usado onde orientação controlada do reforço e manipulação são importantes.
Por que fibra de vidro picada é usada em SMC?
A fibra de vidro picada fornece reforço enquanto permite que o composto de moldagem flua durante a moldagem por compressão. Seu comprimento e distribuição influenciam tanto o comportamento mecânico quanto as características de processamento.
O tipo de fibra de vidro afeta o design do molde compósito?
Sim. A arquitetura do reforço pode afetar drapagem, fluxo, compactação, espessura local e comportamento de liberação. O ferramental deve, portanto, ser desenvolvido de acordo com o sistema de material real e o processo de fabricação.
Qual fibra de vidro é adequada para moldagem por compressão?
A moldagem por compressão comumente usa compostos de moldagem como SMC e BMC, nos quais fibra de vidro picada é incorporada ao material antes da moldagem. A formulação adequada depende das propriedades mecânicas requeridas, geometria e condições de produção.
Um molde compósito pode ser usado para diferentes materiais de fibra de vidro?
Pode ser tecnicamente possível em alguns casos, mas a compatibilidade deve ser avaliada, e não presumida. Mudanças na arquitetura do reforço, fluxo do material, espessura ou temperatura de processamento podem afetar preenchimento, liberação e comportamento dimensional.
Conclusão: A Fibra de Vidro Certa é a que se Encaixa em Todo o Sistema de Fabricação
A seleção da fibra de vidro não deve ser reduzida a uma comparação de resistência nominal. Tipo de fibra, arquitetura do reforço, orientação, compatibilidade com a resina e processo de fabricação contribuem para o desempenho e a manufaturabilidade de um componente compósito.
Para engenheiros de ferramental, o ponto mais importante é que a escolha do material também influencia o molde. Tecido, manta de fios picados, reforço multiaxial, roving contínuo e fibra picada para SMC não se comportam de forma idêntica durante a conformação.
Suas diferenças podem afetar posicionamento do material, fluxo, conformidade em cantos, compactação, ventilação, design da linha de separação e desmoldagem.
Um projeto de compósito bem-sucedido, portanto, conecta três elementos desde o início: arquitetura do material, processo de fabricação e design do ferramental.
Quando esses três elementos são desenvolvidos em conjunto, o molde deixa de ser simplesmente uma ferramenta para reproduzir geometria. Ele se torna parte do sistema de processo que converte o reforço de fibra de vidro em um componente compósito repetível e dimensionalmente controlado.